工业塑胶配件加工工艺详解:豪达注塑成型技术优势
工业塑胶配件在设备运行中频繁出现尺寸偏差、应力开裂或耐候性不足,问题根源往往不在材料本身,而在成型工艺的微观控制。注塑过程中的温度曲线、保压压力、模温分布,任何一环失衡都会让设计图纸上的精密尺寸失真。
行业的普遍现状是:多数加工厂停留在“能出模就行”的粗放阶段,对熔体流动前沿的剪切热、结晶速率与冷却收缩的耦合关系缺乏系统建模。真正能稳定量产高精度工业塑胶配件的企业,必须同时解决模具热平衡、螺杆塑化均匀性和自动化取出的一致性三大难题。
豪达注塑成型的技术破局点
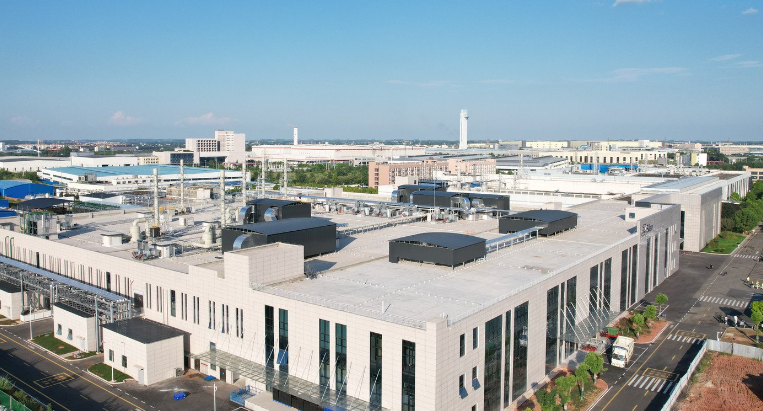
东莞市豪达塑胶制品有限公司在塑胶制品加工领域深耕多年,其注塑车间配置了全电动伺服注塑机与油电复合机型,锁模力覆盖80T-650T区间。针对工业塑胶常用的增强尼龙、POM、PC/ABS合金等材料,我们通过模流分析软件预先模拟充填压力场,将塑料加工过程中的翘曲变形量控制在0.05mm以内。对于玻纤增强材料,采用特殊设计的螺杆构型降低纤维断裂率,确保注塑产品的力学性能衰减低于5%。
选型指南:从图纸到量产的四步校验
- 壁厚与流长比:若比值超过150:1,需考虑热流道或变模温工艺,否则易出现短射。
- 收缩率补偿:结晶性材料(如POM)与非结晶性材料(如ABS)的模缩率差异可达0.8%,必须按批次修正型腔尺寸。
- 拔模角与咬花:工业配件常需V0阻燃或耐化学溶剂,表面处理优先级应高于外观美观度。
- 公差带分析:建议将关键尺寸公差设定在IT10级以内,并预留CPK≥1.33的制程能力窗口。
以我们为某自动化设备厂商定制的精密齿轮箱壳体为例,该塑胶配件采用PA66+30%GF材料,内部轴承孔同心度要求0.03mm。通过多段射胶压力切换和模温机分段控温,最终良品率稳定在97.2%,远高于行业平均的89%。这种对工艺窗口的精细化管理,正是制品销售环节中客户复购率高的根本原因。
从单件到系统:工业塑胶的应用延伸
东莞市豪达塑胶制品有限公司的塑胶制品已覆盖光伏接线盒、新能源汽车电控外壳、工业风扇叶轮等场景。未来两年,我们将重点突破气辅成型和低压注塑包覆技术,为薄壁高刚性结构件提供更经济的解决方案。当加工精度不再成为瓶颈,工业塑胶配件才能从“替代金属”走向“功能创新”。
选择注塑供应商,本质上是在选择对工艺变量的掌控深度。如果您的产品正面临应力痕、缩水或批次不稳定困扰,不妨带着图纸和失效样品来豪达做一次完整的模流诊断——我们愿意用实测数据,而非口头承诺,来证明工艺优化的价值。